مصنوعات
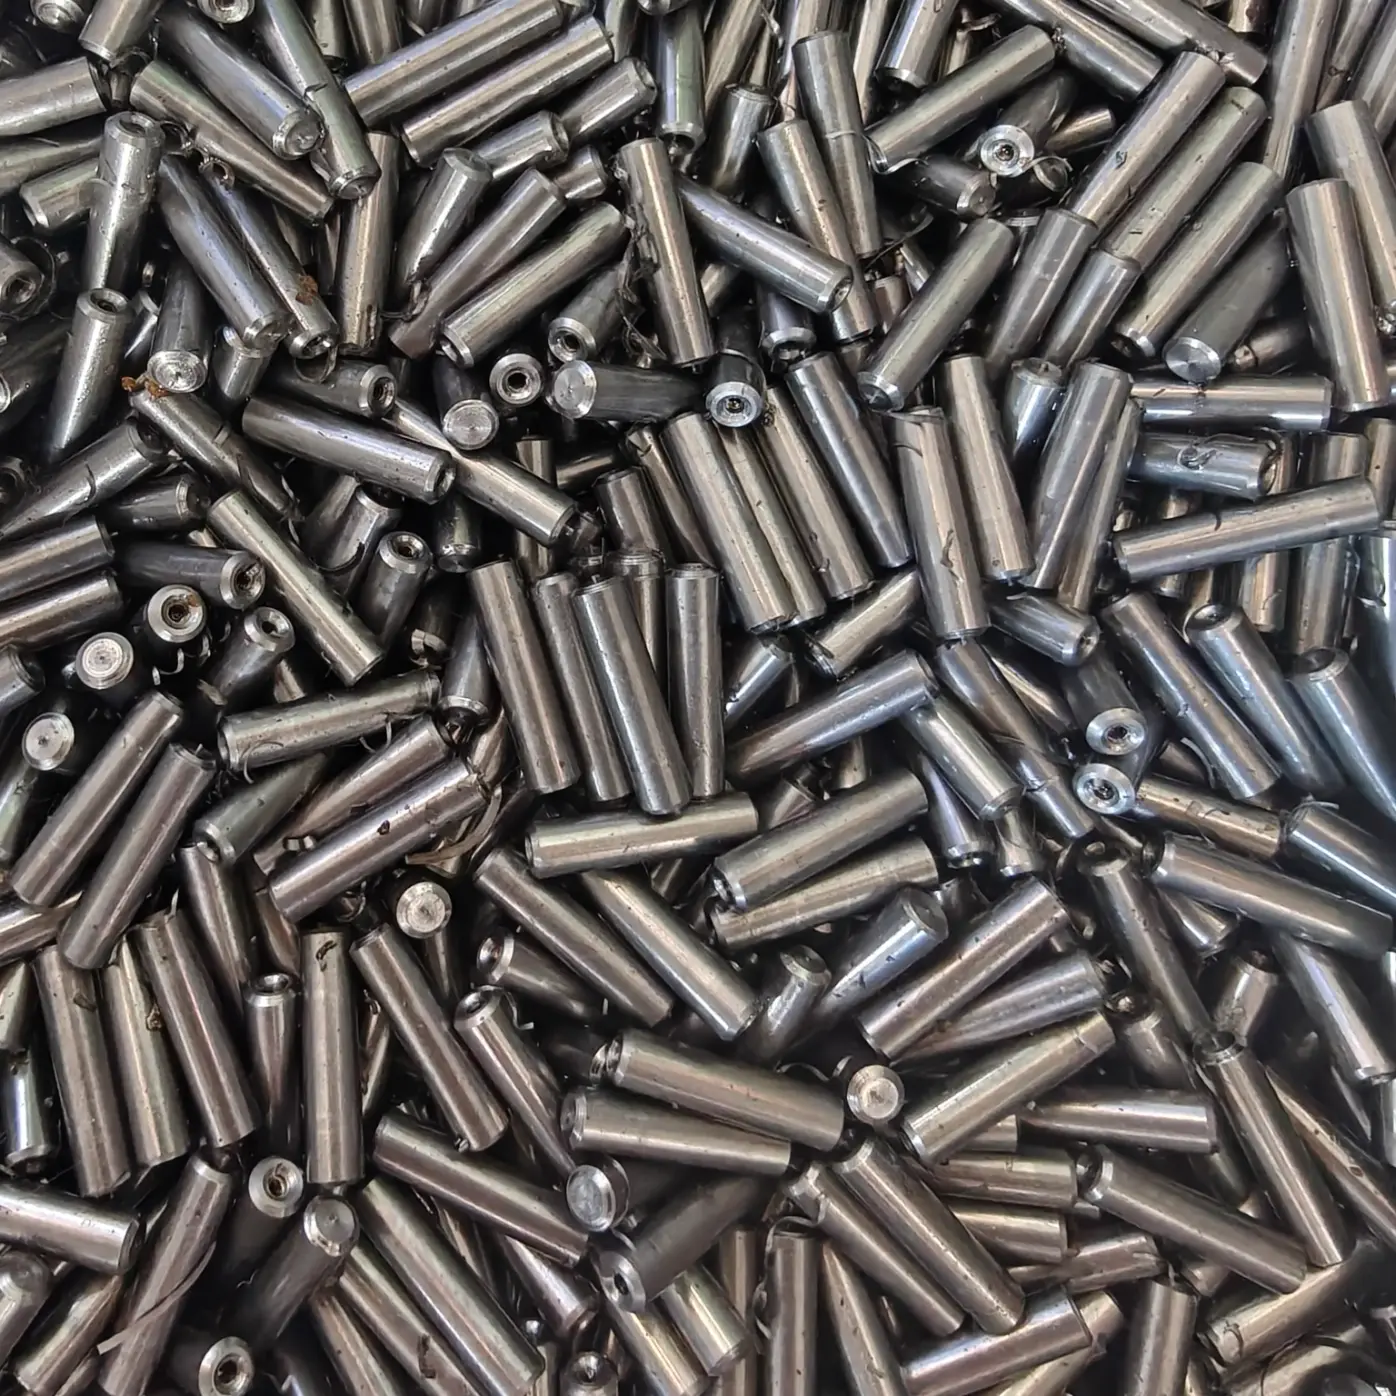
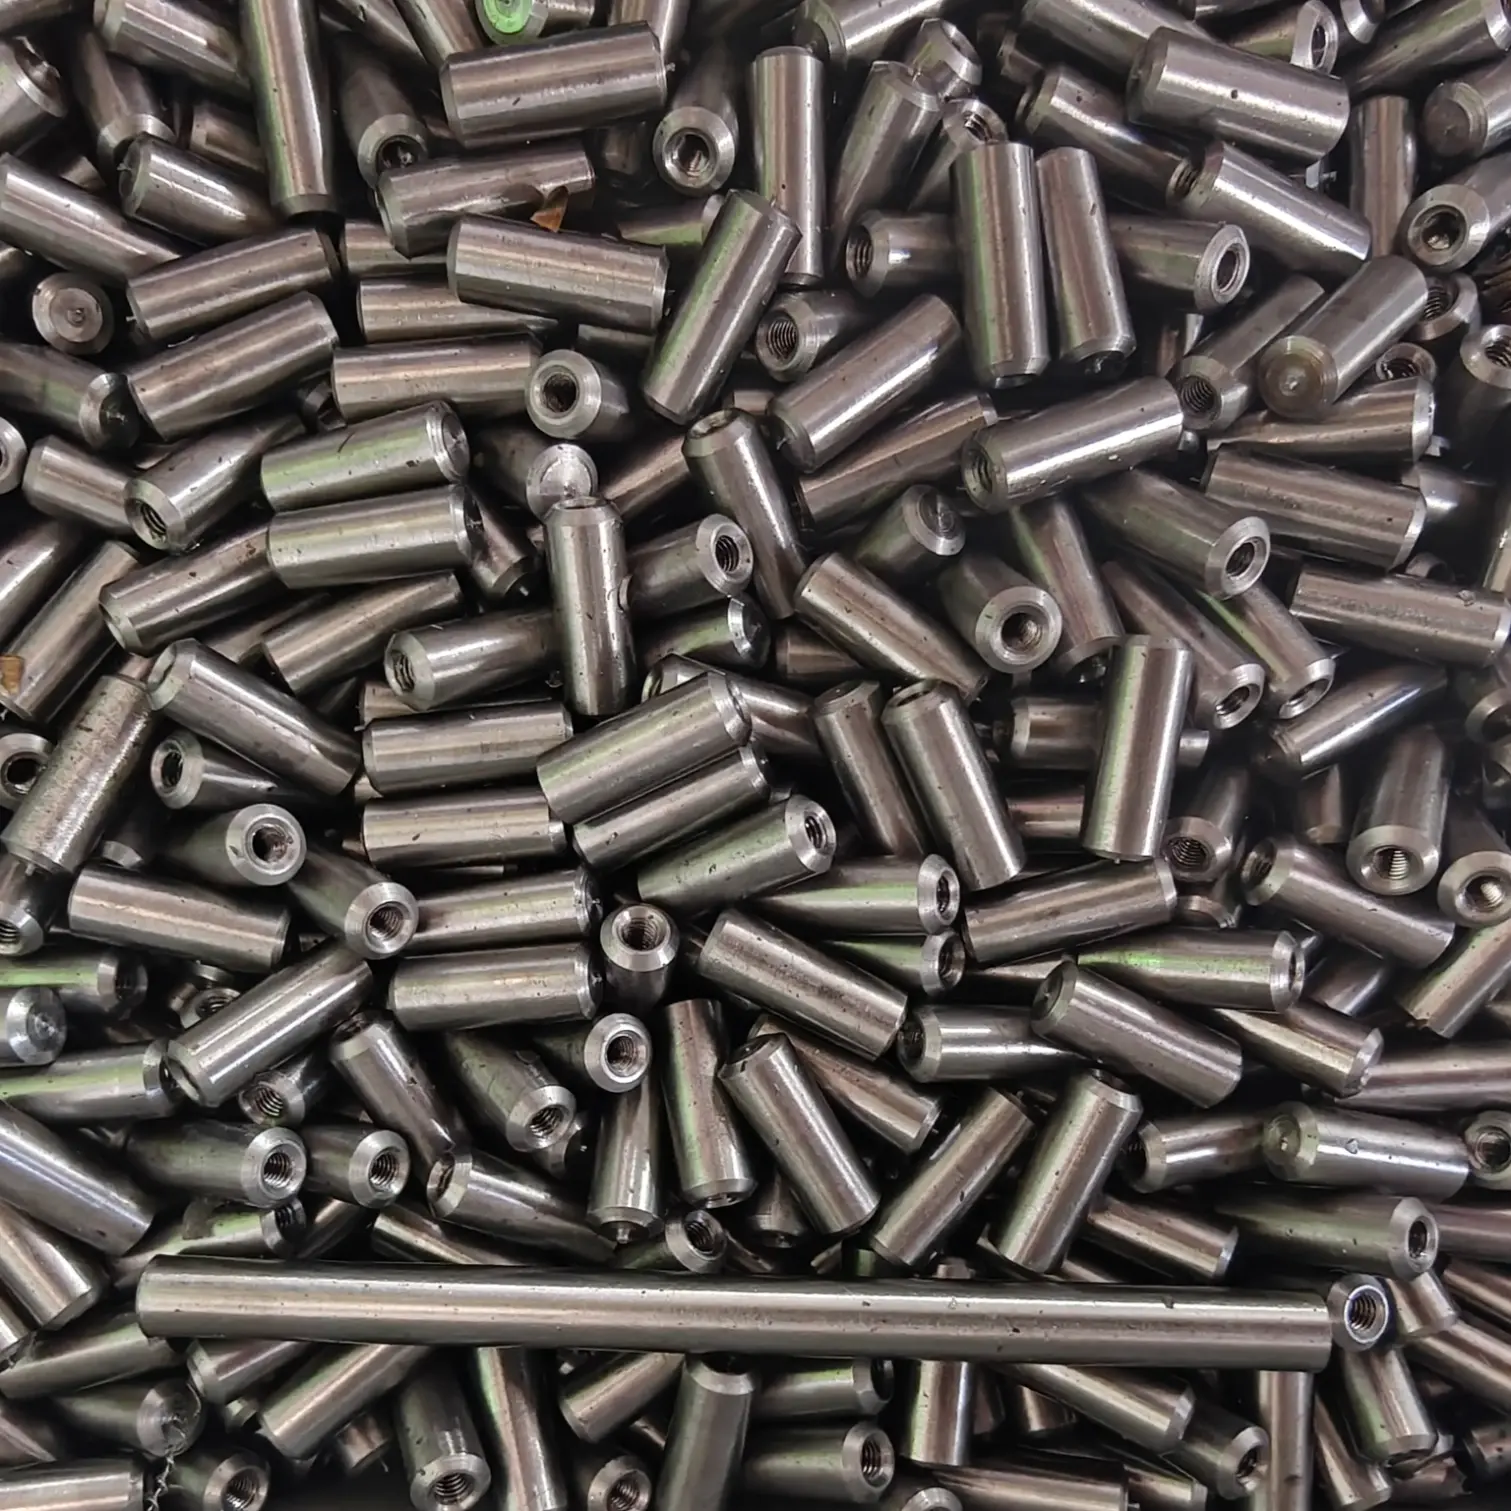
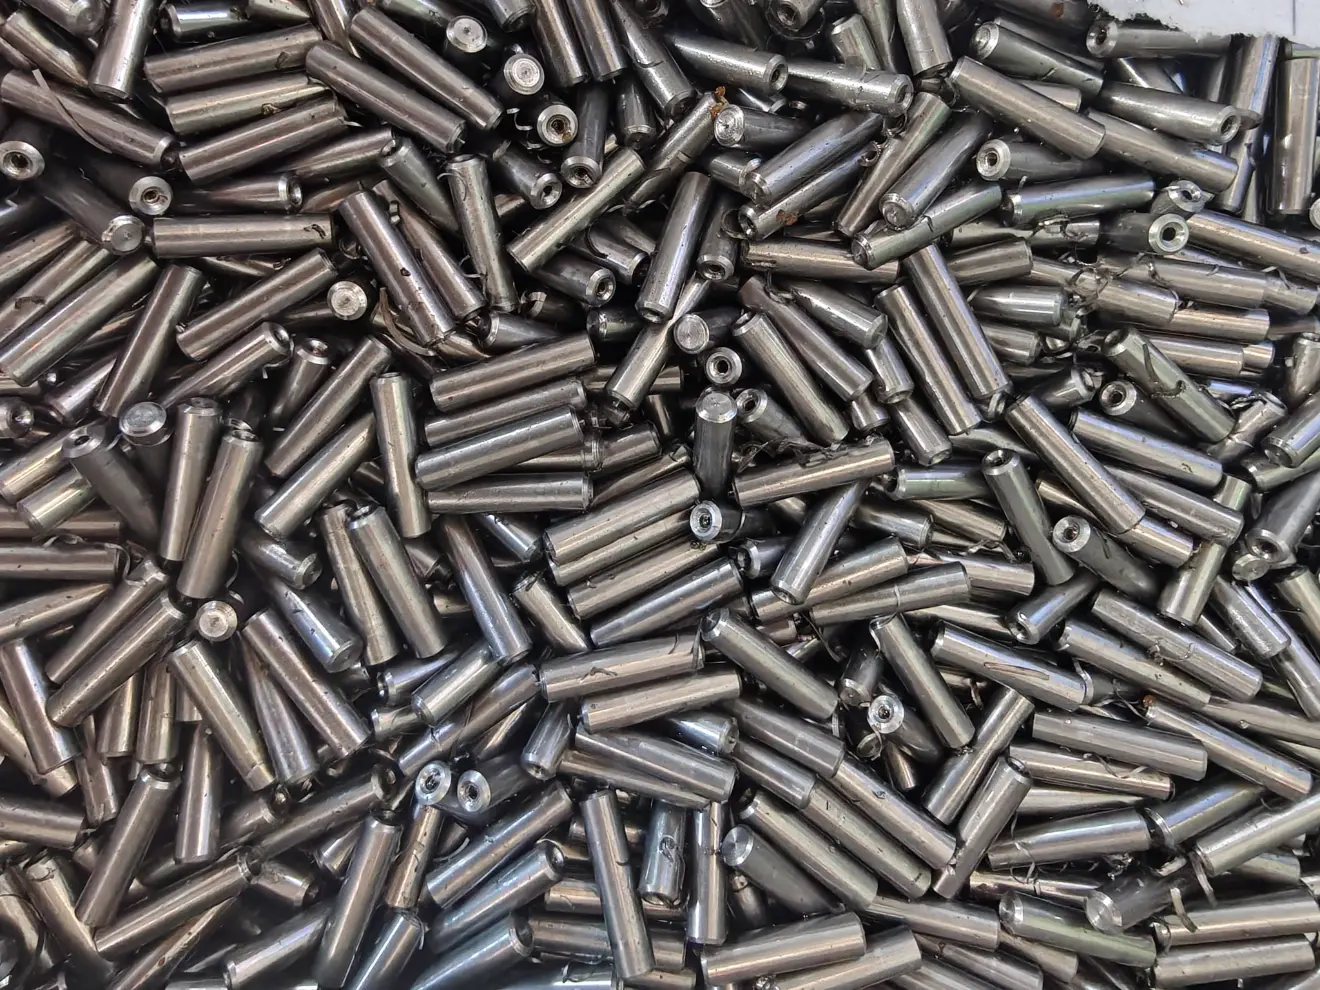
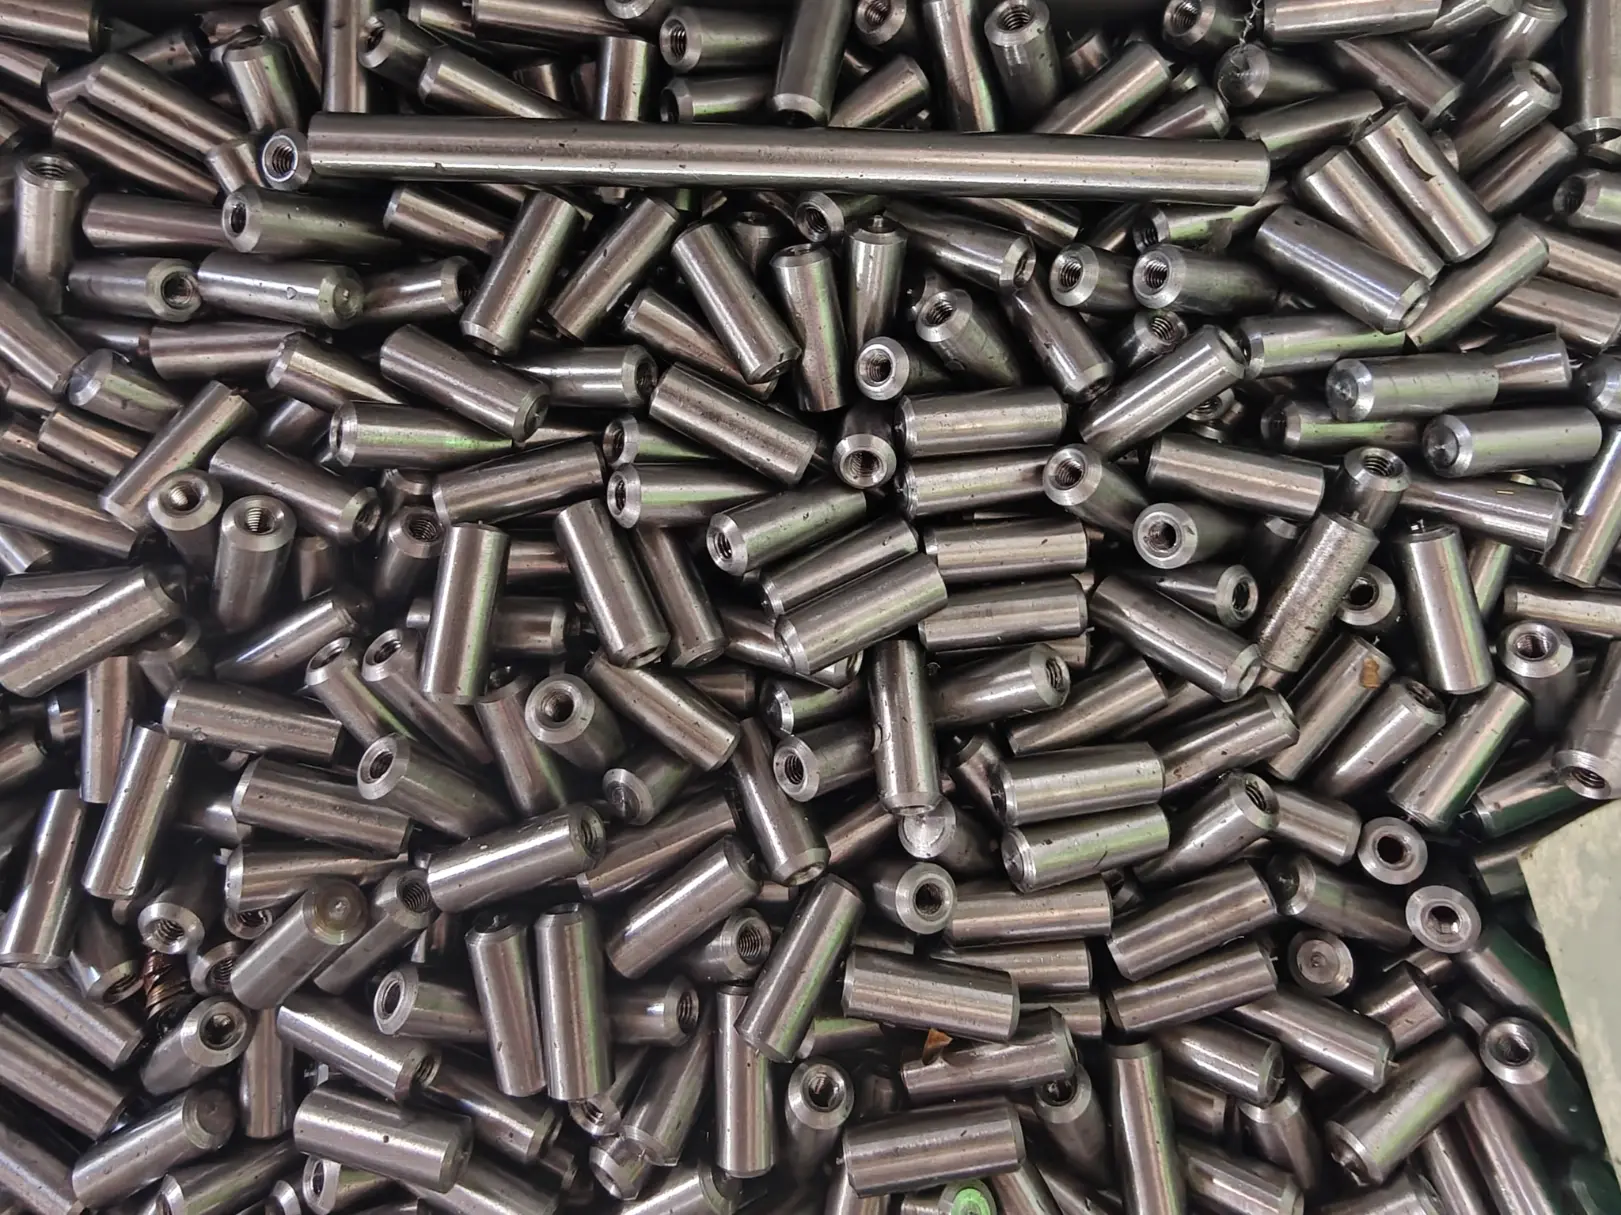
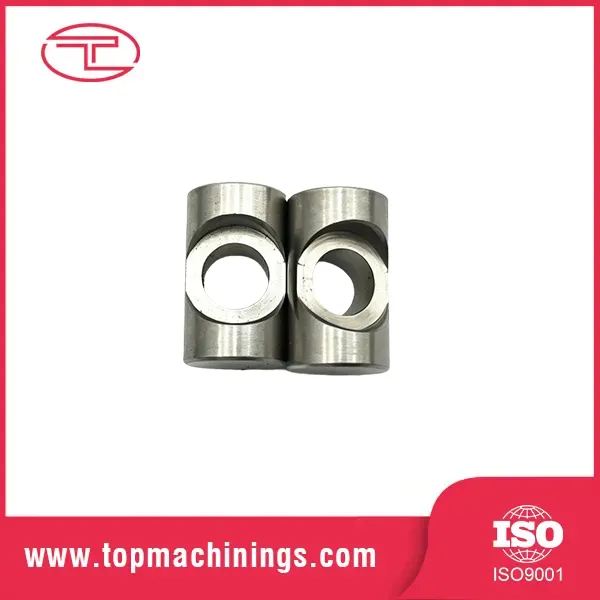
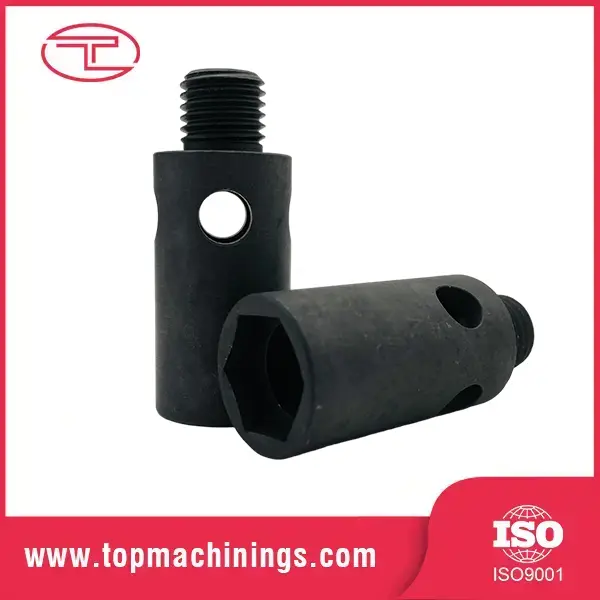
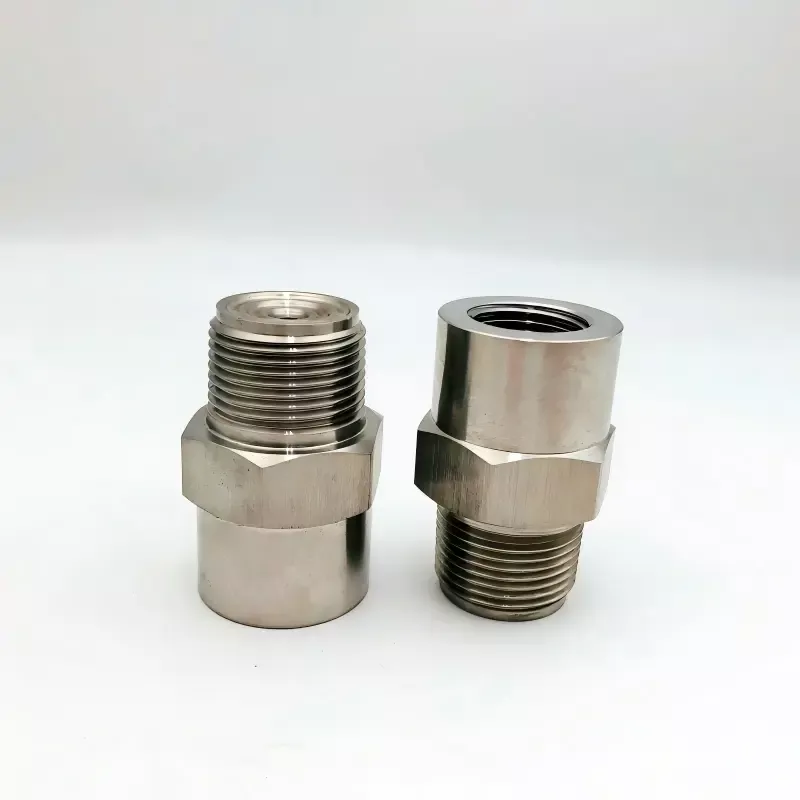
اندرونی دھاگے کے ساتھ صحت سے متعلق مشینی دھاتی پن
  • اندرونی دھاگے کے ساتھ صحت سے متعلق مشینی دھاتی پناندرونی دھاگے کے ساتھ صحت سے متعلق مشینی دھاتی پن
  • اندرونی دھاگے کے ساتھ صحت سے متعلق مشینی دھاتی پناندرونی دھاگے کے ساتھ صحت سے متعلق مشینی دھاتی پن

اندرونی دھاگے کے ساتھ صحت سے متعلق مشینی دھاتی پن

Tuoyuan Metal اپنے چائنا پلانٹ میں اندرونی دھاگے کے ساتھ درست مشینی دھاتی پن تیار کرتا ہے، M2 سے M12 سے 6H کلاس تک بلائنڈ بوروں کو ٹیپ کرتا ہے اور پن کا قطر ±0.005mm تک رکھتا ہے۔ ڈسپیچ سے پہلے سی ایم ایم پر پنڈلی اور ٹیپ شدہ بور کے درمیان ارتکاز کو چیک کیا جاتا ہے۔ ٹیپ شدہ بور اور باہر کے قطر کے درمیان دیوار کی موٹائی اس سے پہلے کہ ہم حوالہ دیں۔ 3-5 دنوں میں نمونے، اور پہلے مضمون کی رپورٹ ان کے ساتھ سفر کرتی ہے۔
    درجہ بندی: 5.0
    (درجہ بندی شمار: 1)

    Tuoyuan دھاتاندرونی دھاگے کے ساتھ درست مشینی دھاتی پن کا ایک چین مینوفیکچرر ہے، ایک ایسا حصہ جو دو حصوں والی اسمبلی کو دھات کے ایک ٹکڑے سے بدل دیتا ہے۔ ایک تلاش کرنے والا ڈوول اور ایک علیحدہ نٹ ایک واحد ٹیپ شدہ پن بن جاتا ہے، جو لائن سے ایک ڈھیلا جزو اور اسمبلی ڈرائنگ سے ایک قدم ہٹاتا ہے۔ اس بچت سے ایک حصے پر دو کام ہوتے ہیں، اس لیے بور اور بیرونی قطر کے درمیان کی دیوار کو شروع سے ہی درست طریقے سے سائز کرنا پڑتا ہے۔ ہم حوالہ دینے سے پہلے اس کا جائزہ لیتے ہیں اور اسی لیتھز پر ٹیپ کرتے ہیں جو پن کو موڑ دیتے ہیں۔

    کلیدی فوائد

    · دو افعال، ایک حصہ - پن کا پتہ لگاتا ہے اور ٹیپ شدہ بور کو تیز کرتا ہے۔ اسمبلرز ڈوول، نٹ اور واشر کے بجائے ایک جزو کو ہینڈل کرتے ہیں، جو لائن کو چھوٹا کرتا ہے اور کھوئے ہوئے حصے کے خطرے کو دور کرتا ہے۔

    · پن کا قطر ±0.005 ملی میٹر تک - تلاش کرنے والے قطر کو h6 یا h7 کی طرف موڑ دیا جاتا ہے جہاں بیئرنگ فٹ کی ضرورت ہوتی ہے، اور درخواست پر گیج سیٹ میں فراہم کی جاتی ہے۔

    · 6H تھریڈز بطور سٹینڈرڈ - درخواست پر دستیاب 4H یا 5H کے ساتھ بلائنڈ بورز کو 6H پر ٹیپ کیا جاتا ہے، اور ہر کریٹیکل لاٹ کو پلگ اور نو گو گیجز سے جانچا جاتا ہے۔

    0.02 ملی میٹر - ٹیپ شدہ بور اور لوکیشن ڈایا میٹر ایک ہی سیٹ اپ میں مشینی ہیں، لہذا ان کے درمیان رن آؤٹ 0.02 ملی میٹر پر رہتا ہے۔

    · حوالہ دینے سے پہلے دیوار کی موٹائی کی جانچ پڑتال کی گئی - ہم آپ کے بولٹ کے بوجھ کے لیے دھاگے اور بیرونی قطر کے درمیان کے حصے کا حساب لگاتے ہیں، اور دھاگے کی گہرائی کو خاموشی سے کم کرنے کے بجائے قطر کو بڑھاتے ہیں۔

    دھاگے کی گہرائی کی پیمائش کی گئی، فرض نہیں کیا گیا - ایک نل جو ابتدائی طور پر نیچے جاتا ہے اب بھی باہر سے بالکل ٹھیک نظر آتا ہے۔ گہرائی کو جاب نمبر کے مقابلے میں ایک ماپا قدر کے طور پر ریکارڈ کیا جاتا ہے۔

    · مماثل بولٹ، نٹ اور پن - چونکہ ایک ہی دکان فاسٹنر بناتی ہے، میٹنگ بولٹ سیٹ کو ایک ہی تھریڈ کلاس میں حوالہ دیا جاتا ہے، اس لیے آپ لائن پر دو سپلائرز کی رواداری سے مماثل نہیں ہیں۔

    نردجیکرن اور درجہ بندی

    آئٹم معیاری پیشکش
    مواد 303، 304، 316 سٹینلیس؛ 4140 مصر دات سٹیل؛ پیتل ایلومینیم
    پن کا قطر 2mm - 40mm (h6 / h7 درخواست پر)
    پن کی لمبائی 5 ملی میٹر - 300 ملی میٹر
    ٹیپ شدہ بور M2 - M12 میٹرک؛ UNC/UNF درخواست پر
    تھریڈ کلاس 6H معیاری؛ 4H/5H درخواست پر
    دھاگے کی گہرائی 3 x برائے نام قطر تک
    جہتی رواداری ±0.01 ملی میٹر معیاری؛ منتخب خصوصیات پر ±0.005mm
    ارتکاز پن قطر اور ٹیپ شدہ بور کے درمیان 0.02 ملی میٹر
    سطح ختم Ra 0.4 - 1.6 µm بطور مشینی
    گرمی کا علاج درخواست پر سختی، کیس سخت یا نائٹرائڈنگ کے ذریعے
    سطح کا علاج Passivation، سیاہ آکسائڈ، زنک یا نکل چڑھانا
    معائنہ پلگ اور نو گو گیجز، تھریڈ ڈیپتھ گیج، سی ایم ایم


    دھاگے کی منگنی کا حوالہ

    کام کرنے والے اعداد و شمار ہم استعمال کرتے ہیں جب بولٹ سائز کے خلاف دیوار کی موٹائی کی جانچ پڑتال کرتے ہیں. قدریں بنیادی مواد میں کم سے کم ہیں، دھاگے کی گہرائی نہیں۔


    بولٹ کا سائز کم از کم مصروفیت - اسٹیل کم از کم مشغولیت - پیتل / ایلومینیم
    ایم 3 4.5 ملی میٹر 6 ملی میٹر
    M4 6 ملی میٹر 8 ملی میٹر
    M5 7.5 ملی میٹر 10 ملی میٹر
    ایم 6 9 ملی میٹر 12 ملی میٹر
    M8 12 ملی میٹر 16 ملی میٹر
    ایم 10 15 ملی میٹر 20 ملی میٹر


    ٹیپ کرنا، سخت کرنا اور فٹ نوٹس

    تین چیزیں فیصلہ کرتی ہیں کہ آیا اندرونی دھاگے کے ساتھ ایک درست مشینی دھاتی پن سروس میں زندہ رہتا ہے: منگنی کی گہرائی، بور کے ارد گرد دیوار، اور جہاں سخت ہونا ہوتا ہے۔

    مصروفیت کی گہرائی:

    انگوٹھے کا اصول سٹیل میں بولٹ کے برائے نام قطر کا ڈیڑھ سے ڈیڑھ گنا اور نرم مرکب دھاتوں میں دو گنا کے قریب ہے۔ ایک چھوٹے پن پر جو چھوٹی دیوار چھوڑتا ہے، لہذا ہم بیرونی قطر کو بڑھاتے ہیں، بور کو چھوٹا کرتے ہیں یا ایک مضبوط مواد بتاتے ہیں۔

    ایک حصہ، دو رواداری:

    پن کا قطر ایک لوکیٹنگ فٹ کے لیے h6 یا h7 کی پیروی کرتا ہے جبکہ بور تھریڈ کلاس کی پیروی کرتا ہے۔ دونوں معائنہ کے منصوبے پر درج ہیں اور پہلے مضمون میں درج ہیں۔

    بلائنڈ ٹیپنگ اور چپ ہٹانا:

    ہم چپ کمرے کو چھوڑنے کے لیے دھاگے کی گہرائی سے زیادہ گہرائی میں ڈرل کرتے ہیں اور ایک سرپل-بانسری نل کا استعمال کرتے ہیں تاکہ swarf دوبارہ سوراخ سے باہر آجائے۔ اس الاؤنس کو کم کرنا معمول کی وجہ ہے کہ آخری تھریڈ موڑ کے نامکمل آتے ہیں۔

    ٹیپ کرنے سے پہلے سخت ہونا:

    سخت حصوں پر ہم مشین، سخت اور پھر ختم کرتے ہیں، سخت ہونے کے بعد ٹیپ کرتے ہیں جہاں جیومیٹری اجازت دیتی ہے۔ یہ اسٹریس ریزر کو ہٹاتا ہے جو کندھے کو دراڑ دیتا ہے۔

    تھریڈ انٹری اور burrs:

    اندراج مشین پر چیمفرڈ ہے۔ وہاں ایک گڑ ہاتھ سے شروع ہونے والے بولٹ کو روکتا ہے اور آپ کی لائن پر اسمبلی کے وقت کو آگے بڑھاتا ہے۔

    یہ پن کہاں استعمال ہوتے ہیں۔

    · فکسچر اور ٹولنگ لوکیٹر جہاں پن پوزیشن سیٹ کرتا ہے اور بور کلیمپ سکرو لیتا ہے

    اینڈ فلوٹ کو سیٹ کرنے کے لیے قلابے اور پیوٹ پنوں کو مرکز سے بولا جاتا ہے۔

    · تنگ جگہوں کے لیے پل آؤٹ پروویژن کے ساتھ ڈویلز کو سیدھ میں کریں۔

    · زرعی اور تعمیراتی مشینری پر ربط اور کلیویس پن

    · اسٹینڈ آف اور اسپیسرز جو ایک پینل رکھتے ہیں اور دور سے ایک فاسٹنر لیتے ہیں۔

    · گائیڈ پن جہاں ٹیپ شدہ سرے میں نکالنے کا آلہ ہوتا ہے۔


    کلائنٹ کیس: پولینڈ میں فارم مشینری بنانے والا

    پولینڈ میں ایک فارم مشینری بنانے والے کے کھیت میں ایک سیزن کے بعد کندھے پر لنکیج پن ٹوٹ گیا تھا۔ اس کی وجہ M8 ٹیپ شدہ بور کے درمیان 1.2 ملی میٹر کی دیوار اور ایک سخت حصے پر قطر کے باہر کی پن تھی۔ ہم نے بیرونی قطر میں 1.5 ملی میٹر کا اضافہ کیا، سختی کو ٹیپ کرنے سے پہلے منتقل کیا، اور اسٹریس رائزر کو ہٹانے کے لیے دھاگے کے اندراج کو چیمفر کیا۔ نظر ثانی شدہ پن نے بغیر کسی ناکامی کے اپنے ٹیسٹ فلیٹ میں دو سیزن مکمل کیے۔

    ان کے خریدار نے تبصرہ کیا: "شگاف ختم ہو گیا ہے اور حصے کی قیمت ہماری توقع سے کم ہو گئی ہے، جو ہمارے تجربے میں غیر معمولی ہے۔"

    جہاں حصہ بنایا گیا ہے۔

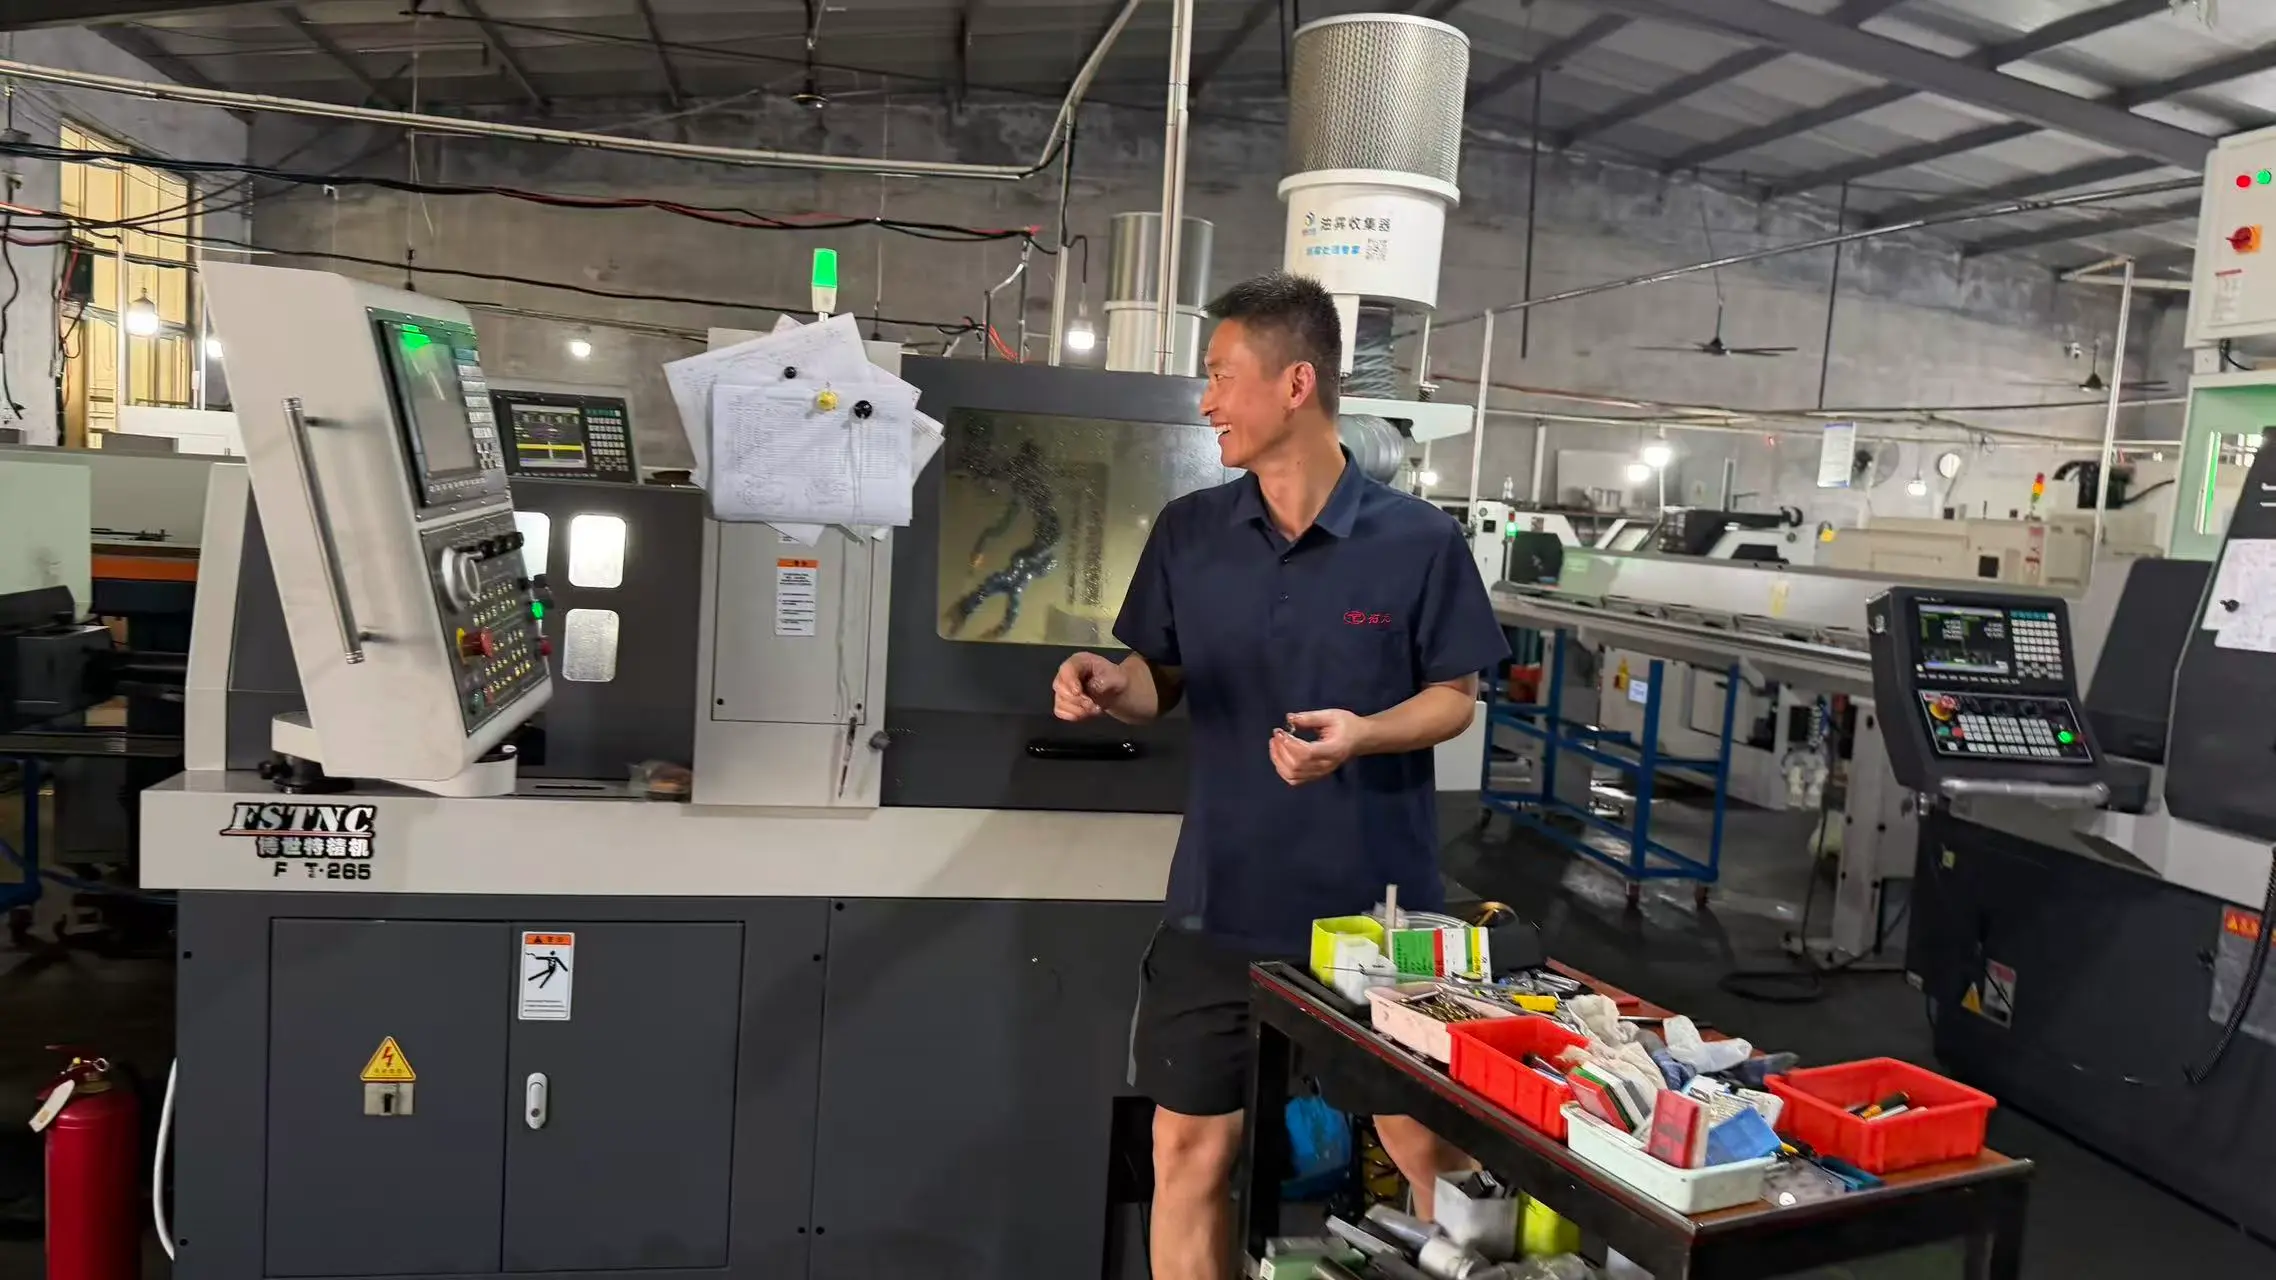
    جیمو ڈسٹرکٹ، چنگ ڈاؤ میں ایک فیکٹری میں اندرونی دھاگے کے ساتھ ہر درست مشینی دھاتی پن کو موڑ، ٹیپ اور معائنہ کیا جاتا ہے۔


    · سازوسامان - 20 تیز رفتار درستگی CNC لیتھز، 5 مشینی مراکز اور 30 ​​خودکار لیتھز، جو ERP کنٹرول میں چل رہے ہیں۔


    · فوٹ پرنٹ - 5,000 m² ورکشاپ جس میں اندرون خانہ ہیٹ ٹریٹمنٹ، پلیٹنگ اور پاسیویشن لائنیں ہیں۔


    · پروسیسنگ آرڈر - بار کٹ - ٹرننگ - ڈرلنگ اور ٹیپنگ - جہاں ضرورت ہو سخت کرنا - فنشنگ - گیجنگ - معائنہ - پیکنگ۔


    · کوالٹی سسٹم - ISO 9001، درخواست پر SGS یا TUV تھرڈ پارٹی معائنہ کے ساتھ۔


    · صلاحیت - سالانہ پیداوار 100 ملین صحت سے متعلق دھاتی حصوں سے زیادہ ہے، اور دوبارہ پروگراموں کے لیے شیڈول اسٹاک رکھا جاتا ہے۔

    ڈسپیچ اور پیکنگ نوٹس

    دھاگہ وہ حصہ ہے جو ٹرانزٹ میں سب سے پہلے متاثر ہوتا ہے، اور خراب اندراج آپ کی لائن پر اسمبلی کے وقت میں بدل جاتا ہے۔

    دھاگوں کو M10 تک کے سائز پر پلاسٹک کیپس کے ساتھ بند کیا جاتا ہے، اور ہر ٹکڑے کو زنگ سے بچاؤ والی فلم میں بند کیا جاتا ہے۔

    سخت اور چڑھایا ہوا لاٹ ننگے اسٹیل کے علاوہ پیک کیا جاتا ہے لہذا دستک سطح کو چپ نہیں کر سکتی

    چھوٹے قطر کمپارٹمنٹ ٹرے میں جاتے ہیں، گنتی کو درست رکھتے ہوئے اور تھریڈ آن تھریڈ رابطے کو روکتے ہیں۔

    کارٹن پر پارٹ نمبر، مقدار اور ہیٹ نمبر کے ساتھ لیبل لگا ہوا ہے، اور میٹریل سرٹیفکیٹ پہلے کارٹن کے اندر سفر کرتا ہے۔

    نمی کی رکاوٹ کے ساتھ لکڑی کے کیسز میں بھاری لاٹ جہاز، پٹے ہوئے اور سمندری مال برداری کے لیے کونے سے محفوظ


    اکثر پوچھے گئے سوالات

    Q1: کیا آپ اندرونی دھاگے کے ساتھ سخت گریڈ میں درست مشینی دھاتی پن بنا سکتے ہیں؟

    A: ہاں۔ ہم مشین، سخت اور پھر ختم کرتے ہیں، اور جہاں ڈیزائن ہمیں سخت کرنے کے بعد ٹیپ کرنے کی اجازت دیتا ہے۔ سختی اور بولٹ کا بوجھ بھیجیں اور ہم دیوار کی موٹائی کی ضرورت کی تصدیق کریں گے۔


    Q2: آپ اندھے بور پر کس دھاگے کی گہرائی کی ضمانت دے سکتے ہیں؟

    A: زیادہ تر سائزوں پر تین گنا برائے نام قطر تک مکمل دھاگہ، فی ڈرائنگ کی تصدیق۔ ڈرل کی گئی گہرائی ہمیشہ دھاگے کی گہرائی سے گہری رکھی جاتی ہے تاکہ آخری موڑ مکمل ہو۔


    Q3: کیا آپ پنڈلی اور ٹیپڈ بور دونوں پر برداشت رکھتے ہیں؟

    A: ہاں۔ جہاں ضرورت ہو پنڈلی کو h6 یا h7 کی طرف موڑ دیا جاتا ہے اور بور کو معیاری کے طور پر 6H پر رکھا جاتا ہے، دونوں قدریں پہلے آرٹیکل رپورٹ میں درج ہوتی ہیں۔


    Q4: کم از کم آرڈر اور لیڈ ٹائم کیا ہے؟

    A: MOQ قطر اور مواد پر منحصر ہے؛ دونوں کوٹیشن کے ساتھ تصدیق کی جاتی ہے. نمونے 3 سے 5 دنوں میں بھیجے جاتے ہیں اور 10 سے 15 کام کے دنوں میں پروڈکشن لاٹ۔


    Q5: کیا آپ میٹنگ بولٹ کو پنوں کے ساتھ فراہم کر سکتے ہیں؟

    A: ہم کر سکتے ہیں۔ چونکہ ایک ہی دکان فاسٹنر بناتی ہے، ہم ایک ہی دھاگے کی کلاس میں مماثل بولٹ سیٹ کا حوالہ دیتے ہیں، لہذا اندرونی دھاگے کے ساتھ ایک درست مشینی دھاتی پن اور اس کا بولٹ ایک مماثل جوڑے کے طور پر آتا ہے۔

    انکوائری بھیجیں۔
    رابطہ کی معلومات
    درست طریقے سے بدلے ہوئے حصوں، درست مشینی اجزاء، CNC مشینی اجزاء، یا قیمت کی فہرست کے بارے میں پوچھ گچھ کے لئے، براہ کرم ہمیں اپنا ای میل بھیجیں اور ہم 24 گھنٹوں کے اندر رابطے میں رہیں گے۔
    درجہ بندی:
    5.0
    X
    ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی
    مستردقبول کریں